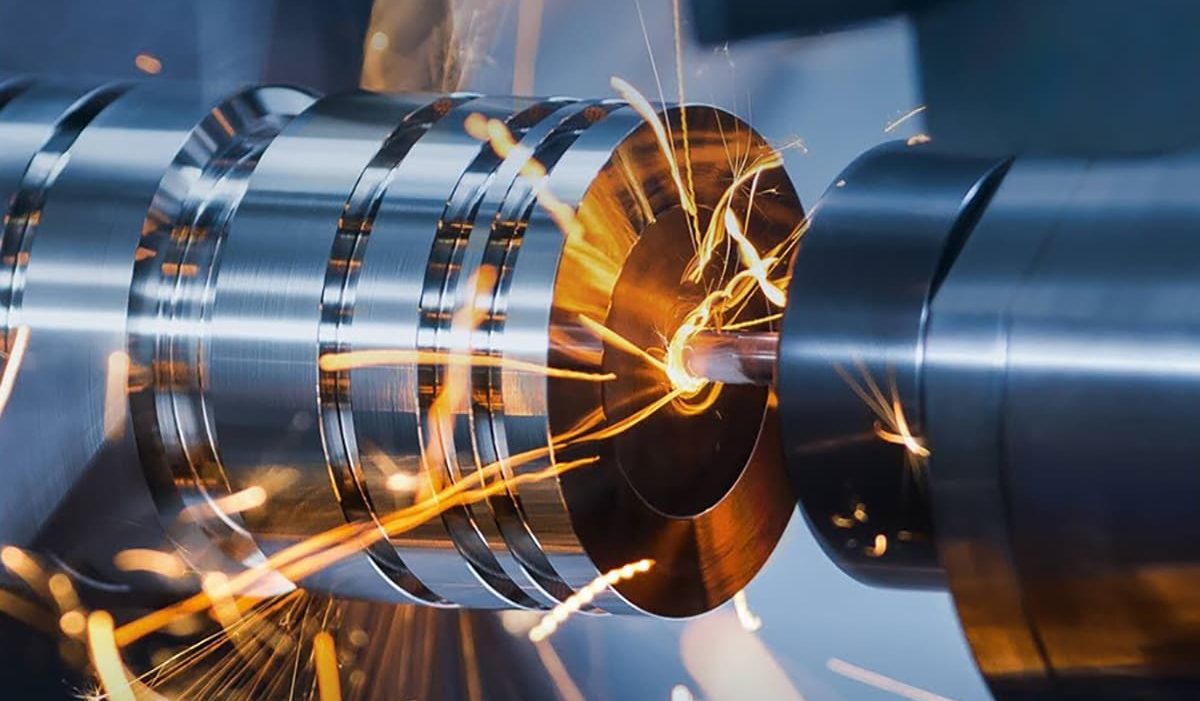
Електроерозійна обробка знімає метал без механічного різання. Між електродом і деталлю в діелектричній рідині проскакують електричні розряди, і кожен вириває крихітну частинку металу. Інструмент деталі не торкається, тому твердість матеріалу для процесу майже нічого не важить. Саме це визначає, де ерозія корисна, а де зайва.
Два основні різновиди
Дротова електроерозія ріже тонким дротом, який безперервно перемотується, приблизно як лобзик. Нею вирізають наскрізні контури: матриці й пуансони вирубних штампів, шаблони, пази. Прошивна (копіювальна) працює електродом заданої форми, зазвичай графітовим чи мідним, і відтворює цю форму в заготовці. Так роблять глухі порожнини пресформ, ребра, рельєф, маркування.
Коли ерозія — кращий вибір
Загартована сталь
Матриця вирубного штампа має бути твердою, інакше ріжуча кромка швидко затупиться. Якщо обробити її фрезою до гартування, термообробка поведе деталь і контур зміститься. Дротова ерозія вирізає контур уже в загартованій заготовці, тож деформації від гартування на контур уже не впливають, хоча залишкові напруження після вирізання можуть дати невеликий рух, і для точних деталей лишають припуск під чистові проходи. Те саме стосується твердого сплаву, який фрезерувати дуже складно.
Складний контур і вузькі пази
Дріт має малий діаметр, тож ним прорізають вузькі щілини й дрібні елементи контуру, куди фреза потрібного розміру не дістане або зламається. Для пробивного штампа з багатьма дрібними фасонними отворами це часто найрозумніший варіант.
Внутрішні кути
Фреза кругла, і у внутрішньому куті кишені завжди лишає радіус, не менший за власний. Дріт теж дає радіус, але значно менший. Прошивка електродом дозволяє отримати кут з дуже малим радіусом у глухій порожнині, наприклад біля ребра жорсткості в пресформі для пластикового корпусу.
Глибокі вузькі порожнини
Довга тонка фреза вібрує й відтискається. Електрод сил різання не зазнає, тому глибокі ребра пресформ часто прошивають.
Обмеження
Метод працює лише з електропровідними матеріалами. Пластик, кераміку чи скло так не обробити.
Поверхня після ерозії інша, ніж після фрези: матова, з дрібними кратерами від розрядів, а тонкий верхній шар металу змінений нагрівом. Чистові проходи цей шар зменшують, але глянцеві формотвірні поверхні пресформ після ерозії зазвичай ще полірують. Для ріжучих кромок штампа змінений шар теж варто враховувати.
На простих формах ерозія повільніша за фрезерування. Відкриту площину, уступ чи кишеню з великими радіусами в незагартованій сталі фреза зробить значно швидше. Прошивка ще й потребує електрода, а це окрема робота. Тому для штампів і пресформ часто обирають змішану схему: основний об’єм знімають фрезеруванням, деталь гартують, а точні контури, кути й вузькі елементи доводять ерозією та шліфуванням.
Дротова ерозія зазвичай ріже лише наскрізь. Щоб почати внутрішній контур, у заготовці заздалегідь роблять стартовий отвір під дріт.
Що вказати в завданні
- Матеріал і твердість після термообробки.
- Критичні контури й поверхні та їхні допуски.
- Допустимі радіуси у внутрішніх кутах: якщо радіус дозволений, частину роботи можна віддати фрезеруванню.
- Вимоги до шорсткості робочих поверхонь.
Опишіть завдання або надішліть креслення на tehprominy@gmail.com чи подзвоніть +38 (095) 300 1342.