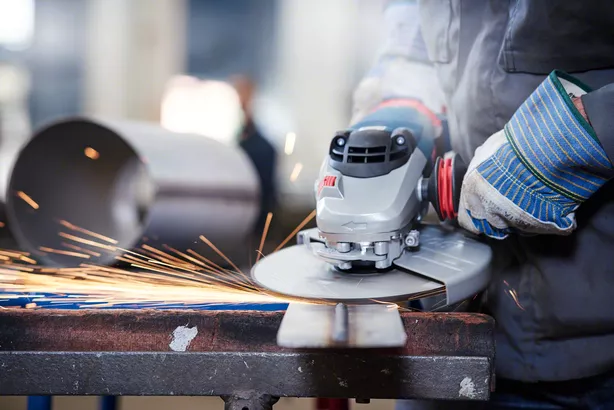
Шліфування зазвичай стоїть у кінці технологічного маршруту. Деталь уже виточена чи відфрезерована, часто загартована, і лишилося довести розміри, форму та шорсткість до вимог креслення. Абразивний круг знімає невеликий припуск, зате дає точність і чистоту поверхні, а на загартованій сталі звичайним лезовим інструментом їх майже не досягти.
Навіщо шліфувати після токарної чи фрезерної обробки
Під час гартування деталь деформується: вали трохи ведуть, плити жолобляться, отвори змінюють форму. Загартовану сталь звичайний різець чи фреза беруть погано, тому до термообробки деталь обробляють із припуском, а остаточний розмір отримують шліфуванням. Друга причина — вимоги до поверхні. Шийка вала під підшипник, поверхня під манжету, напрямна площина мають бути гладкими й точними за формою.
Плоске шліфування
Площини — основна робота цього виду: плити штампів і пресформ, підкладки, лінійки, торці. Сталеву деталь найчастіше тримає магнітний стіл, круг проходить над нею. Результат — площинність, паралельність протилежних сторін і точна товщина. Для пакета плит штампа це важливо: непаралельні плити змушують напрямні колонки працювати з перекосом.
Алюміній, латунь, аустенітна нержавійка на магнітній плиті не тримаються, їм потрібне інше кріплення.
Профільне шліфування
Круг правлять під потрібний профіль або ведуть по контуру. Цим способом доводять пуансони й матриці штампів, формотвірні вставки, шаблони, фасонні калібри — там, де контур треба отримати точно вже після гартування. Для складних замкнених контурів і вузьких пазів часто доцільніша електроерозійна обробка.
Кругле зовнішнє шліфування
Обробка зовнішніх циліндричних і конічних поверхонь: вали, осі, пальці, шпинделі, калібри-пробки. Деталь обертається в центрах чи патроні, а результат — точний діаметр під посадку, круглість і співвісність кількох ступенів, якщо їх шліфують з одного встановлення в центрах. Саме тому на валах важливі якісні центрові отвори: від них залежить співвісність ступенів.
Внутрішнє шліфування
Шліфують отвори: втулки, корпуси під підшипники, кільця, калібри-кільця, напрямні втулки штампів. Круг тут менший за отвір і сидить на тонкій оправці. Глибокий отвір малого діаметра шліфувати складно, бо оправка пружинить; іноді для нього краще підходить хонінгування.
Безцентрове шліфування
Деталь не затискають: вона лежить на ножі між шліфувальним і ведучим кругом. Ведучий круг її обертає й подає. Без центрових отворів і переустановлень найкраще вдаються гладкі циліндри — пальці, штифти, осі, ролики. Для партій однакових деталей це продуктивний спосіб.
Обмеження теж є. Співвісність кількох ступенів безцентрове шліфування не забезпечує так, як обробка в центрах, особливо при наскрізній подачі, а для однієї деталі налагодження верстата рідко себе виправдовує.
Як вибрати
- Площина, паралельність, товщина — плоске.
- Фасонний контур після гартування — профільне.
- Зовнішній діаметр із вимогами до співвісності — кругле в центрах.
- Отвір — внутрішнє.
- Партія гладких циліндрів без центрів — безцентрове.
На кресленні варто позначити поверхні під шліфування, допуски, шорсткість і твердість після термообробки. Тоді на попередніх операціях залишать правильний припуск.
Опишіть завдання або надішліть креслення на tehprominy@gmail.com чи подзвоніть +38 (095) 300 1342.